Nouvelles

Comment le transformateur immergé dans l'huile atteint-il une tension de claquage de 60 kV grâce au remplissage sous vide ?

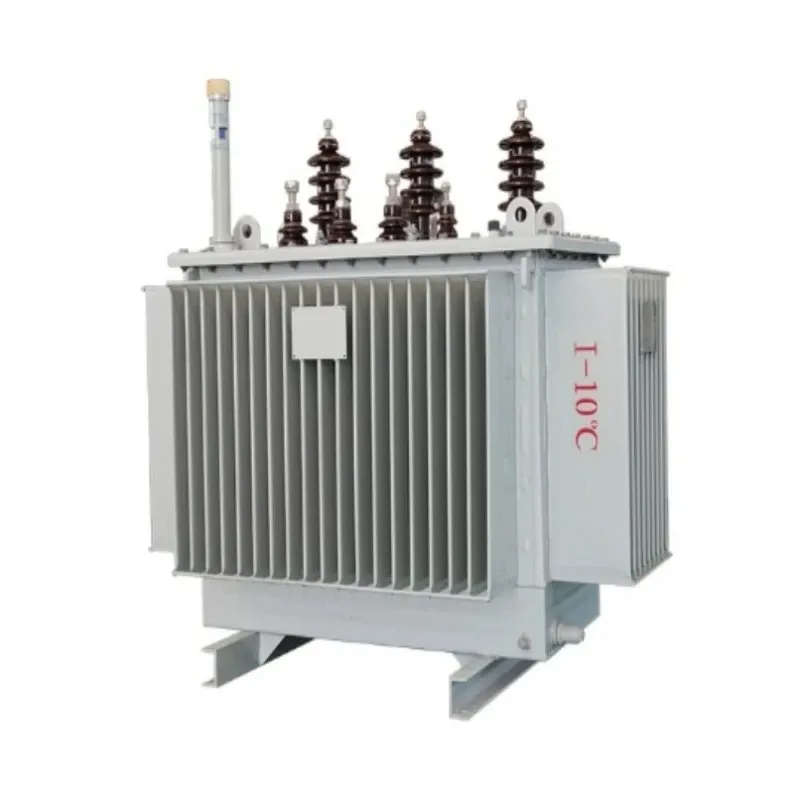
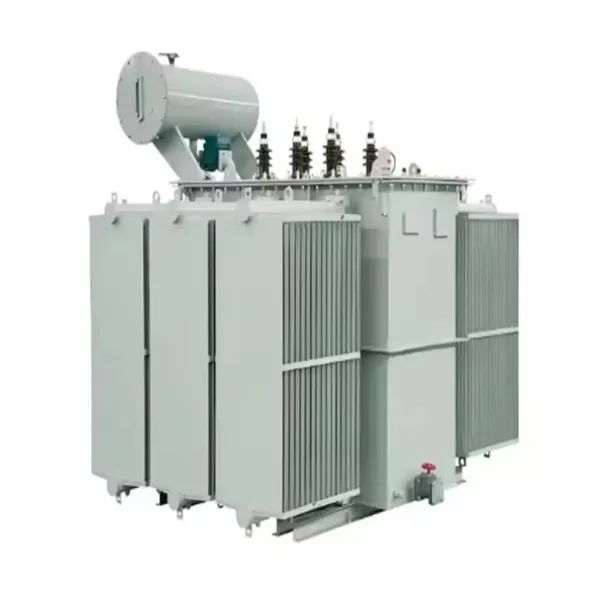
Les données de l'industrie indiquent qu'environ 30 % des pannes prématurées des transformateurs sont directement imputables à une teneur excessive en humidité et en gaz dans l'huile isolante. Une augmentation de l'humidité de seulement 15 parties par million (ppm) peut réduire la tension de claquage de l'huile de transformateur de 60 kV à moins de 30 kV. Cette réduction spectaculaire de la rigidité diélectrique souligne l’importance cruciale du processus de remplissage sous vide dans la fabrication des transformateurs. Pour untransformateur immergé dans l'huileévalué à 33 kV ou plus, atteindre et maintenir une tension de claquage de 60 kV n'est pas un objectif de qualité : c'est une exigence fondamentale pour un fonctionnement fiable pendant la durée de vie de 30 à 40 ans du transformateur.


Cet article fournit une analyse technique systématique de la façon dont les transformateurs immergés dans l'huile atteignent une tension de claquage de 60 kV grâce au remplissage sous vide. La discussion couvre quatre étapes essentielles du processus : le prétraitement de l'huile et la vérification de la qualité, le séchage sous vide de l'isolation du noyau et de l'enroulement, le processus de remplissage sous vide avec des paramètres contrôlés et les tests post-remplissage conformément aux normes CEI et ASTM. Chaque étape est examinée en référence à des paramètres de processus spécifiques, aux exigences en matière d'équipement et aux points de contrôle de qualité. L'article aborde également les modes de défaillance courants et fournit un cadre de contrôle qualité pratique pour les fabricants de transformateurs et les utilisateurs finaux.

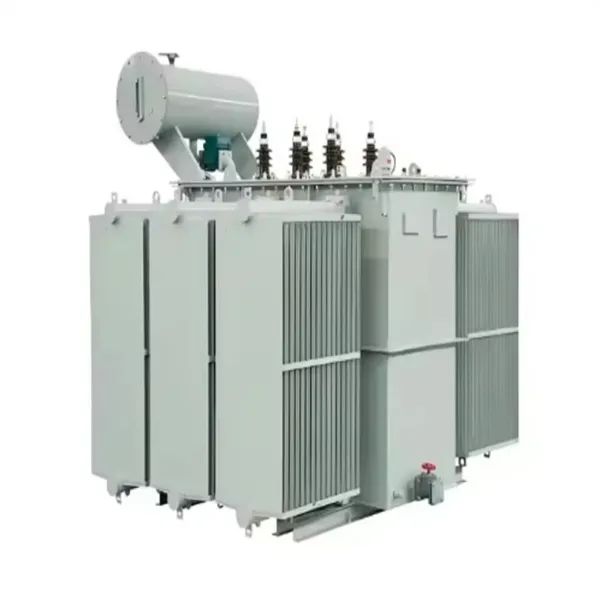
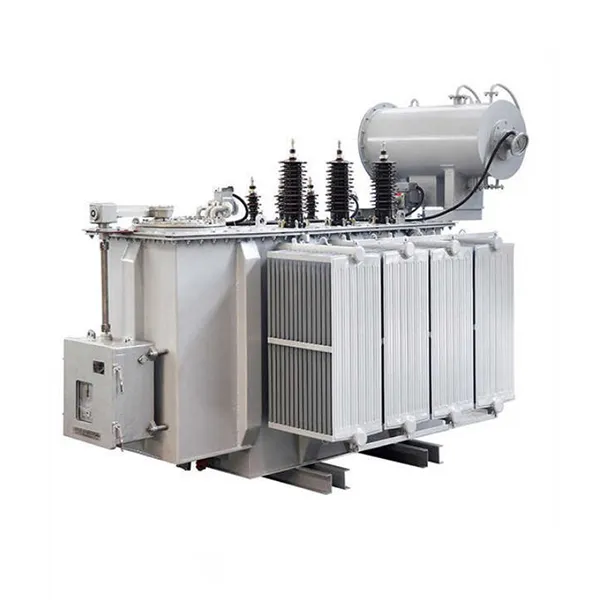
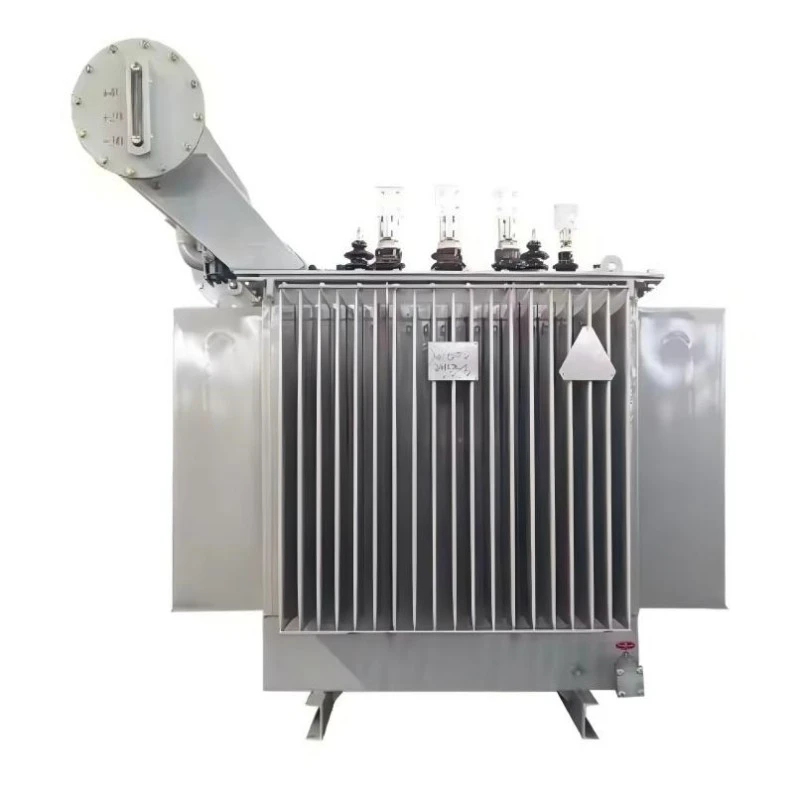
Two Winding Single Phase Oil Immersed ONAN Transformer


Table des matières


1. Prétraitement de l’huile et normes de qualité

Le parcours pour atteindre une tension de claquage de 60 kV commence par le prétraitement de l'huile du transformateur avant qu'elle n'entre dans la cuve du transformateur. Même l’huile de transformateur neuve et raffinée contient généralement de l’humidité dissoute, des gaz et des particules polluantes qui doivent être éliminées pour obtenir la rigidité diélectrique requise. Le processus de prétraitement est effectué dans une usine de traitement du pétrole dédiée, qui comprend des systèmes de chauffage, des unités de déshydratation sous vide et un équipement de filtration à plusieurs étages. Les paramètres suivants doivent être vérifiés avant que l’huile soit jugée appropriée pour le remplissage du transformateur :

  • Tension de claquage (BDV) :≥ 60kV (mesuré conformément à la norme CEI 60156)
  • Teneur en humidité :≤ 10 ppm (mesuré par titrage Karl Fischer)
  • Teneur en gaz dissous (DGA) :≤ 0,5 % en volume (mesuré par chromatographie en phase gazeuse)
  • Facteur de dissipation (tan δ) :≤ 0,001 à 90°C (mesuré conformément à la norme CEI 60247)
  • Nombre de particules :≤ 500 particules par 100 ml (taille ≥ 5 μm)
  • Résistivité:≥ 10¹² Ω·cm à 90°C

Le processus de purification de l’huile suit une séquence en trois étapes. La première étape est le chauffage : l'huile est chauffée à 60-70°C pour réduire la viscosité et faciliter la libération des gaz dissous et de l'humidité. La deuxième étape est la déshydratation sous vide : l'huile chauffée est introduite dans une chambre à vide fonctionnant à 0,1-0,5 mbar. Sous ce vide, le point d'ébullition de l'eau est réduit, provoquant l'évaporation de l'humidité et son aspiration par la pompe à vide. Le temps de déshydratation typique est de 4 à 8 heures, en fonction du volume d'huile et de la teneur en humidité initiale. La troisième étape est la filtration : l'huile déshydratée passe à travers une série de filtres de 5 μm et 1 μm pour éliminer les particules contaminants. L'huile traitée est ensuite recirculée dans le système jusqu'à ce que tous les paramètres spécifiés soient atteints.

Le tableau suivant résume les paramètres de prétraitement et les critères d'acceptation correspondants.

Paramètre Méthode d'essai Critère d'acceptation Conséquence du non-respect
Tension de claquage CEI 60156 ≥ 60 kV Refaire le processus de purification
Teneur en humidité Karl Fischer (CEI 60814) ≤ 10 ppm Déshydratation sous vide prolongée requise
Gaz dissous Chromatographie en phase gazeuse ≤ 0,5% en volume Dégazage sous vide requis
Facteur de dissipation CEI 60247 ≤ 0,001 à 90°C Qualité de l’huile dégradée ; peut nécessiter un remplacement
Résistivité CEI 60247 ≥ 10¹² Ω·cm à 90°C Qualité de l'huile insuffisante ; retraitement requis

ÀLugao Power Co., Ltd., nous entretenons une installation de traitement d'huile dédiée équipée d'un réservoir d'huile de 10 000 litres, d'une unité de déshydratation sous vide de 300 L/min et d'un système de filtration en boucle fermée avec des filtres absolus de 1 μm. Chaque lot d'huile traitée est échantillonné et testé avant d'être approuvé pour le remplissage du transformateur. Les résultats des tests sont documentés dans un certificat de lot qui accompagne le transformateur tout au long de sa durée de vie. Ce protocole de prétraitement rigoureux garantit que l'huile entrant dans le transformateur répond aux mêmes normes de qualité que l'huile qui sera testée après le remplissage, établissant ainsi les bases pour atteindre la tension de claquage de 60 kV.


2. Séchage sous vide du noyau et du bobinage du transformateur

L'isolation des transformateurs est composée principalement de matériaux à base de cellulose (papier, carton pressé et bois) qui sont intrinsèquement hygroscopiques. Dans des conditions atmosphériques normales, ces matériaux peuvent absorber jusqu'à 8 % d'humidité en poids. Lorsqu'un transformateur est mis sous tension, l'isolation se réchauffe et toute humidité présente se vaporise, réduisant ainsi la rigidité diélectrique de l'isolation solide et de l'huile environnante. Le séchage sous vide est le processus consistant à éliminer cette humidité du système d'isolation avant que le transformateur ne soit rempli d'huile. Le processus de séchage est essentiel car même une fois l’huile purifiée, l’humidité emprisonnée dans l’isolation s’infiltrera dans l’huile au fil du temps, réduisant ainsi la tension de claquage.

Le processus de séchage sous vide implique généralement les étapes suivantes. Tout d’abord, le transformateur est placé dans une étuve de séchage ou chauffé en faisant circuler de l’huile chaude dans le système de refroidissement. Le noyau et l'enroulement sont chauffés à 85-105°C pour accélérer la libération de l'humidité. La cuve du transformateur est ensuite évacuée à l'aide d'une pompe à vide pour réduire la pression à 0,1-0,5 mbar. Sous ce vide, le point d’ébullition de l’eau est réduit à environ 40-50°C, permettant à l’humidité présente dans l’isolant de s’évaporer. L'humidité évaporée est aspirée hors du réservoir par la pompe à vide. Le processus de séchage se poursuit jusqu'à ce que la teneur en humidité de l'isolant tombe en dessous de 0,5 % en poids.

Le point final de séchage est déterminé par l’une des deux méthodes suivantes :

  • Méthode de montée en pression :La pompe à vide est isolée de la cuve du transformateur et le taux de montée en pression est mesuré sur une période définie. Si la vitesse de montée en pression est inférieure à 0,1 mbar par heure sur une période de 4 heures, le séchage est considéré comme terminé.
  • Méthode du point de rosée :Le point de rosée des gaz évacués du transformateur est surveillé en permanence. Lorsque le point de rosée descend en dessous de -40°C, le séchage est considéré comme terminé.

La durée du processus de séchage sous vide varie en fonction de la taille du transformateur, du type d'isolation et des conditions ambiantes. Pour un transformateur typique de 10 MVA, le processus de séchage peut prendre de 48 à 72 heures. Pour les transformateurs de puissance plus importants, le processus peut s’étendre sur plusieurs jours. Le tableau suivant fournit les paramètres de séchage typiques pour différentes classes de transformateurs.

Classe de transformateur Température de séchage Niveau de vide Durée typique Critère de point de terminaison
Distribution (≤ 5 MVA) 85-90°C 0,5 mbar 24-36 heures Augmentation de pression ≤ 0,1 mbar/h
Moyen (5-30 MVA) 90-100°C 0,2-0,3 mbar 48-72 heures Point de rosée ≤ -40°C
Grand (> 30 MVA) 100-105°C 0,1-0,2 mbar 72-120 heures Augmentation de pression ≤ 0,05 mbar/h

Chez Lugao., nous utilisons une combinaison de séchage thermique sous vide et de circulation d’huile chaude pour obtenir l’élimination de l’humidité requise. Le transformateur est chauffé en faisant circuler de l'huile chaude à travers le système de refroidissement, tandis que le réservoir est simultanément vidé. Cette méthode permet un chauffage uniforme et accélère le processus de séchage. Une fois le cycle de séchage terminé, le transformateur est maintenu sous vide jusqu'au début du processus de remplissage d'huile, empêchant ainsi la réabsorption de l'humidité de l'atmosphère. Cette approche garantit que la teneur en humidité de l'isolation est maintenue en dessous du seuil de 0,5 %, ce qui est essentiel pour atteindre et maintenir une tension de claquage de 60 kV.


3. Paramètres du processus de remplissage sous vide

Une fois que le noyau et l'enroulement du transformateur ont été séchés jusqu'à atteindre la teneur en humidité requise, le processus de remplissage d'huile commence. Il s’agit de l’étape la plus critique de la fabrication d’un transformateur, car toute erreur durant cette étape peut compromettre la rigidité diélectrique du système d’isolation. Le processus de remplissage sous vide est effectué pendant que la cuve du transformateur est maintenue sous vide. L'huile purifiée est introduite au fond du réservoir et monte lentement, déplaçant le vide. Les paramètres du processus doivent être soigneusement contrôlés pour éviter la formation de bulles, assurer une pénétration complète de l'isolant et éviter d'endommager les enroulements.

Les paramètres clés du processus de remplissage sous vide sont les suivants :

  • Niveau de vide de pré-remplissage :0,1-0,5 mbar, maintenu pendant au moins 2 heures après la fin du cycle de séchage.
  • Température de l'huile au remplissage :60-70°C, maintenu pour garantir une faible viscosité et de bonnes caractéristiques d'écoulement.
  • Vitesse de remplissage :≤ 300 L/h (pour les transformateurs petits à moyens ; les transformateurs plus grands peuvent utiliser des débits proportionnellement plus élevés mais ne doivent pas dépasser le débit auquel l'huile peut pénétrer dans l'isolation).
  • Pression de remplissage :Au fond du réservoir, une légère pression positive (0,1-0,2 bar) est appliquée pour garantir que l'huile est forcée dans les enroulements.
  • Vide pendant le remplissage :Le vide est maintenu pendant le processus de remplissage pour éliminer les gaz susceptibles de s'échapper de l'huile ou de l'isolation.
  • Décantation post-remplissage :Une fois le réservoir plein, le transformateur est laissé au repos pendant 12 à 24 heures sous vide ou sous une pression positive d'azote sec pour permettre aux bulles de gaz restantes de s'échapper.

La vitesse de remplissage est particulièrement critique. Si l’huile est introduite trop rapidement, les turbulences peuvent créer des bulles et l’huile risque de ne pas pénétrer complètement dans l’isolant. Si l’huile est introduite trop lentement, le processus devient inefficace. La vitesse de remplissage est généralement contrôlée en ajustant le débit de la pompe à huile ou en utilisant un réducteur de pression. Pour les gros transformateurs, le processus de remplissage peut être effectué par étapes, avec des pauses pour permettre à l'huile de pénétrer dans l'isolation avant le début de l'étape suivante. Le tableau suivant indique les vitesses de remplissage recommandées pour différentes capacités de transformateur.

Capacité du transformateur (MVA) Vitesse de remplissage recommandée (L/h) Temps de remplissage approximatif
≤ 5 MVA 100-150 L/heure 4-6 heures
5-30 MVA 200-300 L/heure 8-12 heures
30-100 MVA 300-500 L/heure 16-24 heures
> 100 MVA 500-800 L/heure 24-48 heures

Une fois le remplissage terminé, le transformateur est généralement chauffé à 50-60°C à l'aide du système de refroidissement pour améliorer la capacité de l'huile à absorber les gaz résiduels et l'humidité. Le transformateur est ensuite soumis à un traitement final sous vide, appelé « dégazage final », pour éliminer tous les gaz qui auraient pu être absorbés par l'huile. Cette dernière étape garantit que la tension de claquage de l'huile reste au niveau cible de 60 kV ou plus. Chez Lugao Power Co., Ltd., nous conservons des enregistrements détaillés de tous les paramètres de processus pour chaque transformateur, y compris des journaux horodatés des niveaux de vide, des températures et des débits. Ces enregistrements font partie de la documentation qualité du transformateur et sont conservés pendant toute la durée de vie de l'équipement.


4. Test d'huile et vérification de la tension de claquage

Une fois le transformateur rempli d'huile et laissé se stabiliser, le système d'isolation doit être testé pour vérifier qu'il répond aux spécifications de tension de claquage requises. Le test principal est le test de tension de claquage d'huile, effectué conformément à la norme CEI 60156 ou ASTM D1816. Ce test consiste à appliquer une tension à un échantillon d’huile de transformateur à un taux contrôlé jusqu’à ce que l’huile se décompose. Le test est effectué sur plusieurs échantillons pour garantir que le résultat est reproductible. En plus du test d'huile, le système complet d'isolation du transformateur est soumis à des tests diélectriques pour vérifier son intégrité.

Le test de tension de claquage de l'huile est effectué à l'aide d'une cellule de test standard, composée de deux électrodes séparées par un espace de 2,5 mm. La tension d'essai est appliquée à un taux de 2 kV/s. Le test est effectué sur six échantillons d’huile. Les résultats du premier test sont écartés et la moyenne des cinq tests restants est calculée. La valeur moyenne doit être ≥ 60kV. Si la valeur moyenne est inférieure à 60 kV, l’huile est considérée comme ayant échoué au test. La procédure de test et les critères d’acceptation sont résumés dans le tableau suivant :

Paramètre Exigence
Norme d'essai CEI 60156 / ASTM D1816
Écart entre les électrodes 2,5 ± 0,05 mm
Taux d'augmentation de tension 2 kV/s
Nombre d'échantillons 6 mesures
Informatique Jetez la première mesure ; moyenne des cinq restants
Critère d'acceptation Moyenne ≥ 60kV
Critères de nouveau test Si la moyenne est < 60 kV, retraiter l'huile et re-tester

En plus du test de claquage de l'huile, le transformateur est soumis aux tests diélectriques suivants pour vérifier l'intégrité de l'ensemble du système d'isolation :

  • Test de tenue à la fréquence de puissance :Le transformateur est soumis à une tension 2 à 3 fois supérieure à sa tension nominale pendant 60 secondes. Aucune panne ou décharge partielle n’est autorisée.
  • Test de surtension induite :Le transformateur est soumis à une fréquence de 100 à 400 Hz à une tension égale à 2 fois la tension nominale pendant 60 secondes. Aucune rupture ou déformation visible de l’isolant n’est autorisée.
  • Test de décharge partielle :Le transformateur est testé pour les décharges partielles à une tension de 1,1 fois la tension nominale. Le niveau de décharge partielle est mesuré et doit être inférieur à la limite spécifiée (généralement 20 à 50 pC pour les transformateurs à huile).
  • Test delta de bronzage :Le facteur de dissipation du système d'isolation est mesuré à 90°C. La valeur doit être comprise dans les limites spécifiées dans la norme CEI 60076.

Chez Lugao Power Co., Ltd., nous effectuons ces tests sur chaque transformateur avant son expédition. Les résultats des tests sont documentés dans un rapport de test complet qui accompagne le transformateur. Le test de tension de claquage de l'huile est effectué sur des échantillons d'huile prélevés dans le réservoir du transformateur après le processus de remplissage et de décantation. Cela garantit que l’huile contenue dans le transformateur est la même que celle qui a été testée. Si l'huile échoue au test de tension de claquage, l'ensemble du processus est répété jusqu'à ce que l'huile réponde aux spécifications. Ce régime de tests rigoureux garantit que nos transformateurs immergés dans l’huile répondent aux normes les plus élevées de qualité et de fiabilité.


5. Modes de défaillance courants et points de contrôle qualité

Malgré les contrôles rigoureux des processus décrits ci-dessus, des défaillances peuvent toujours survenir lors du remplissage sous vide. Comprendre les modes de défaillance courants et établir des points de contrôle de qualité robustes est essentiel pour maintenir une qualité de fabrication constante. Cette section identifie les modes de défaillance les plus fréquents et fournit un cadre de contrôle qualité pour chaque étape du processus.

Mode de défaillance 1 : Séchage sous vide incomplet.Si l’isolation du transformateur n’est pas séchée jusqu’à atteindre la teneur en humidité requise, la tension de claquage sera réduite. La cause la plus fréquente d’un séchage incomplet est un niveau de vide insuffisant ou un temps de chauffage inadéquat. Pour éviter cette défaillance, le niveau de vide doit être surveillé en permanence pendant le cycle de séchage. Le test de montée de pression ou de point de rosée doit être utilisé pour vérifier le point final.

Mode de défaillance 2 : Recontamination par l’huile.L'huile peut être recontaminée pendant la manipulation, le stockage ou le remplissage si l'équipement n'est pas correctement nettoyé. Des contaminants tels que la poussière, l'eau ou d'autres particules peuvent pénétrer dans l'huile par les connexions ou pendant le transfert. Pour éviter cela, tous les équipements doivent être soigneusement nettoyés et séchés avant utilisation. Les réservoirs de stockage de pétrole doivent être maintenus fermés et remplis d’azote sec.

Mode de défaillance 3 : piégeage d’air.Si de l'air est emprisonné dans le transformateur lors du remplissage, il peut former des bulles qui réduisent la tension de claquage. L'emprisonnement d'air est plus probable si la vitesse de remplissage est trop rapide ou si le niveau de vide n'est pas maintenu pendant le remplissage. Pour éviter cela, la vitesse de remplissage doit être réduite et le vide doit être maintenu tout au long du processus.

Les points de contrôle de qualité suivants sont recommandés pour chaque étape du processus de remplissage sous vide :

Étape du processus Point de contrôle Critère d'acceptation Action en cas d'échec
Prétraitement de l'huile Tension de claquage de l'huile ≥ 60 kV Huile de retraitement
Prétraitement de l'huile Teneur en humidité de l'huile ≤ 10 ppm Prolonger la déshydratation sous vide
Séchage sous vide Taux de montée en pression ≤ 0,1 mbar/h Continuer le séchage
Remplissage sous vide Vitesse de remplissage ≤ 300 L/h (selon spécification) Réduire le débit
Remplissage sous vide Niveau de vide pendant le remplissage ≤ 0,5 mbar Arrêtez de remplir ; enquêter sur la perte de vide
Post-remplissage Temps de stabilisation ≥ 12 heures Prolonger la période de règlement
Post-remplissage Tension de claquage de l'huile ≥ 60 kV Retraiter l'huile et re-tester

Chez Lugao, nous mettons en œuvre un système de gestion de la qualité qui intègre ces points de contrôle dans nos procédures opérationnelles standard. Chaque étape du processus est documentée et tout écart est étudié et corrigé. Cette approche systématique du contrôle qualité est essentielle pour maintenir les niveaux élevés de fiabilité que nos clients attendent de nos produits de transformateurs immergés dans l’huile.


6. Foire aux questions (FAQ)

Question 1 : La tension de claquage de 60 kV est-elle une valeur garantie pour toute la durée de vie du transformateur, ou diminue-t-elle avec le temps ?

Réponse : 60 kV est une valeur minimale garantie au moment de la fabrication et de la mise en service. Au cours de la durée de vie opérationnelle du transformateur, la tension de claquage diminuera progressivement en raison de la dégradation de l'huile, de la pénétration d'humidité et de l'accumulation de particules. Cependant, avec un entretien approprié, y compris des tests d'huile, une filtration et un séchage périodiques, la tension de claquage peut être maintenue au-dessus des niveaux acceptables. Les normes industrielles exigent généralement que l'huile soit remplacée ou reconditionnée lorsque la tension de claquage tombe en dessous de 30 kV.

Question 2 : Quelle est la différence de tension de claquage entre les transformateurs remplis sous vide et remplis de manière conventionnelle ?

Réponse : Un transformateur rempli de manière conventionnelle (rempli sous pression atmosphérique sans séchage sous vide) atteint généralement une tension de claquage de 30 à 40 kV. Un transformateur rempli sous vide, avec un pré-séchage et un traitement sous vide appropriés, atteint systématiquement 60 kV ou plus. Cette différence de 20 à 30 kV représente une amélioration significative de la marge de sécurité et de la fiabilité. La tension de claquage plus élevée réduit le risque de défaillance de l'isolation, en particulier lors de surtensions ou d'événements de foudre.

Question 3 : Le remplissage sous vide est-il nécessaire pour les petits transformateurs de distribution (≤ 10kV) ?

Réponse : Pour les transformateurs de distribution évalués à 10 kV et moins, le remplissage sous vide n'est pas toujours obligatoire, mais il est de plus en plus considéré comme une bonne pratique. Bien que ces transformateurs puissent fonctionner avec une tension de claquage de 30 à 40 kV, le remplissage sous vide offre une marge de sécurité plus élevée et une fiabilité à long terme améliorée. De nombreux services publics spécifient désormais le remplissage sous vide pour tous les nouveaux achats de transformateurs, quelle que soit la tension nominale, dans le cadre de leurs exigences d'assurance qualité. Chez Lugao Power Co., Ltd., nous appliquons le remplissage sous vide à tous nos produits de transformateurs immergés dans l'huile.

Question 4 : Comment l’huile de transformateur peut-elle maintenir sa tension de claquage pendant le fonctionnement ?

Réponse : Le maintien de la tension de claquage pendant le fonctionnement nécessite un programme de maintenance complet. Des échantillons d'huile réguliers doivent être prélevés et testés pour vérifier la tension de claquage, la teneur en humidité et la teneur en gaz dissous. Si la tension de claquage tombe en dessous de 45 kV, l'huile doit être filtrée et déshydratée. Si la teneur en humidité dépasse 20 ppm, l'huile doit être séchée. Certains transformateurs sont équipés de systèmes de filtration d'huile en ligne qui éliminent en permanence l'humidité et les particules, maintenant ainsi la qualité de l'huile à un niveau optimal.

Question 5 : Quelle est l'action corrective si le test de tension de claquage de l'huile échoue après le remplissage ?

Réponse : Si le test de tension de claquage de l'huile échoue après le remplissage, le transformateur est généralement retraité. L'huile défectueuse est vidangée et le transformateur est soumis à un nouveau cycle de séchage sous vide pour éliminer l'humidité de l'isolation. De l'huile fraîche et purifiée est ensuite introduite en utilisant le même processus de remplissage sous vide. Après le remplissage, l'huile est à nouveau testée. Ce processus devra peut-être être répété jusqu'à ce que la tension de claquage réponde aux exigences spécifiées. Dans les rares cas où l’huile elle-même est à l’origine du problème, il peut être nécessaire de la remplacer par un nouveau lot.


7. Conclusion

L'obtention d'une tension de claquage de 60 kV dans un transformateur immergé dans l'huile est le résultat d'un processus de fabrication méticuleusement contrôlé qui commence par la purification de l'huile et s'étend jusqu'au séchage sous vide, au remplissage contrôlé et aux tests rigoureux. Chaque étape de ce processus nécessite un contrôle précis des paramètres critiques (température, niveau de vide, vitesse de remplissage et conditions de test) pour garantir que le produit final répond aux spécifications de rigidité diélectrique requises. Les normes et pratiques décrites dans cet article, basées sur les normes CEI 60156, ASTM D1816 et CEI 60076, fournissent la base technique pour atteindre cette référence de qualité critique.

Chez Lugao Power Co., Ltd., nous avons mis en œuvre un système complet de gestion de la qualité qui intègre ces contrôles de processus et ces normes de test dans nos opérations de fabrication de transformateurs. Nos produits de transformateurs immergés dans l’huile sont conçus et fabriqués pour offrir des performances fiables tout au long de leur durée de vie. Pour des informations techniques plus détaillées, une documentation sur les processus ou des spécifications de produit, veuillez contacter notre équipe d'ingénierie.

Contactez Lugao Power Co., Ltd.pour les spécifications techniques et la documentation qualité de nos produits de transformateurs immergés dans l’huile.

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter